

.png "UNIMARKET")
- Unimarket
WWW.BERKERS.PL
SKLEP SPAWALNICZY:
PO WCZEŚNIEJSZYM UZGODNIENIU TERMINU, MOŻLIWY JEST ODBIÓR OSOBISTY.
Kościuszki 2
05-140 Serock,
NIP: 537 197 06 00 - E-mail:unimarket77@gmail.com
- Telefon607-55-28-99
22-619-05-43 - Godziny działania sklepuInfolinia - pomoc techniczna: Od poniedziałku do soboty: 7:00 - 20:00
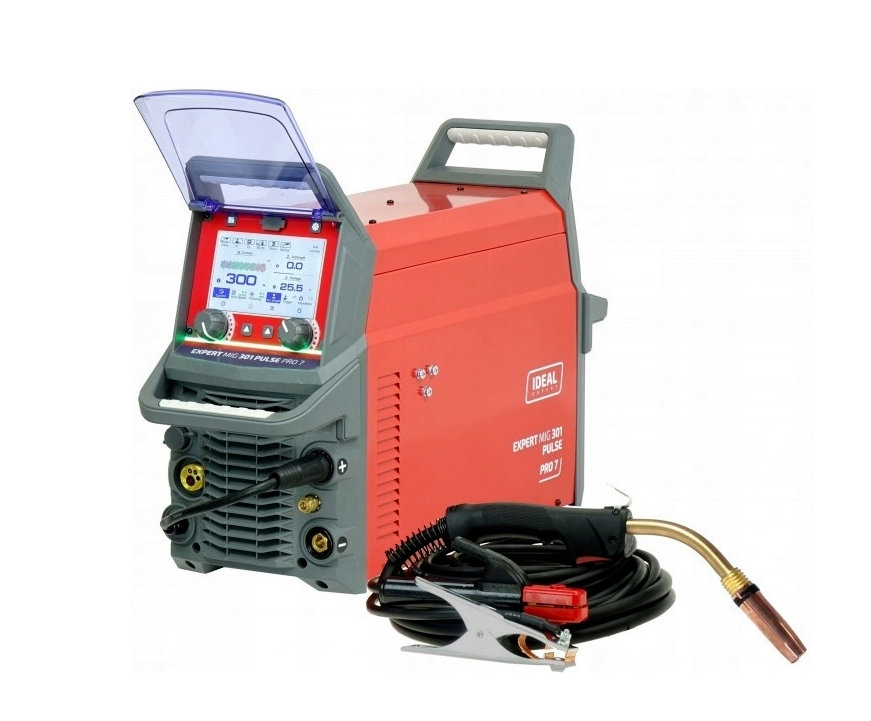
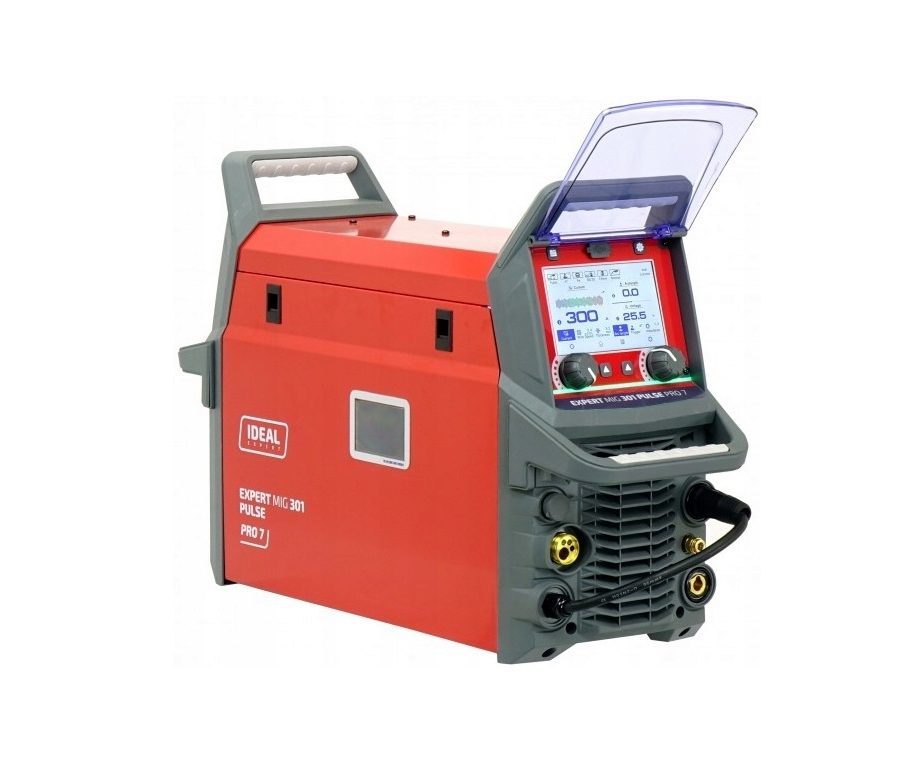
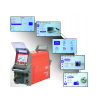
SPAWARKA INWERTOROWA MIGOMAT IDEAL EXPERT MIG 301 PULSE Pro7 LCD 400V 4x4

Dostępność: Dostępny
Czas wysyłki: 24 godziny
Koszt wysyłki: od 9,00 zł
Stan magazynowy:
Stan produktu: Nowy

- Opis produktu
- Recenzje produktu (0)
SPAWARKA IDEAL EXPERT MIG 301 PULSE Pro7 LCD
SERIA PRO – MOC, PRECYZJA, NIEZAWODNOŚĆ W TWOICH RĘKACH
SPAWARKA EXPERT MIG 301 PULSE Pro7 LCD
jest to profesjonalny, zaawansowany technologicznie półautomat spawalniczy przeznaczony do spawania metodami:
MIG/MAG:
Spawanie łukowe w osłonach gazowych (CO2 lub Argon+CO2) jest jednym z najpowszechniej stosowanych procesów wytwarzania konstrukcji spawanych. Proces spawania półautomatycznego polega na stapianiu krawędzi spawanego przedmiotu i materiału spawalniczego (drut spawalniczy na rolce) łukiem elektrycznym wytwarzanym między drutem spawalniczym podawanym przez rękojeść a spawanym materiałem.
Dostępne tryby:
- MIG PULS - ustawienia synergiczne z pojedynczym pulsem,
- MIG 2-PULS - ustawienia synergiczne z podwójnym pulsem,
- MIG SYN - spawanie MIG/MAG z ustawieniami synergicznymi,
- MIG MAN - spawanie metodą MIG-MAG w trybie manualnym (tradycyjnym),
- FLUX / FCAW - spawanie drutem samoosłonowym. Jest to podobny proces spawania jak MIG/MAG jednak nie wymaga posiadania butli z gazem. Na drucie znajduje się cienka warstwa proszku, który w momencie tworzenia łuku wytwarza gaz osłaniając obszar roboczy.
TIG LIFT DC - spawanie elektrodą nietopliwą (wolframową) w osłonie gazu obojętnego (Argonu) za pomocą dodatkowego uchwytu. W trybie TIG DC Lift zajarzenie łuku następuje w chwili zetknięcia elektrody ze spawanym elementem (przycisk w rękojeści nie zajarza łuku, gaz podłączany jest bezpośrednio z reduktora do uchwytu).W trybie TIG Lift DC prąd jest stały.
MMA - klasyczne spawanie elektrodami otulonymi (rutylowe, zasadowe, kwaśne).
ŁATWA W OBSŁUDZE PROFESJONALNA SPAWARKA INWERTOROWA !
Spawarka EXPERT MIG 301 PULSE Pro7 LCD stosowana jest do spawania:
stali nierdzewnych (MMA, MIG/MAG, TIG Lift DC),
stali niskowęglowych (MMA, MIG/MAG, TIG Lift DC),
stali niskostopowych (MMA, MIG/MAG, TIG Lift DC),
odlewów żeliwnych (MMA, MIG/MAG, TIG Lift DC),
aluminium i jego stopów (MIG),
lutospawania blach ocynkowanych,
innych spawalnych metali i stopów.
Urządzenie zostało zaprojektowane do wszelkiego rodzaju prac spawalniczych w warsztatach samochodowych, ślusarskich, naprawczych, przemysłowych itp.
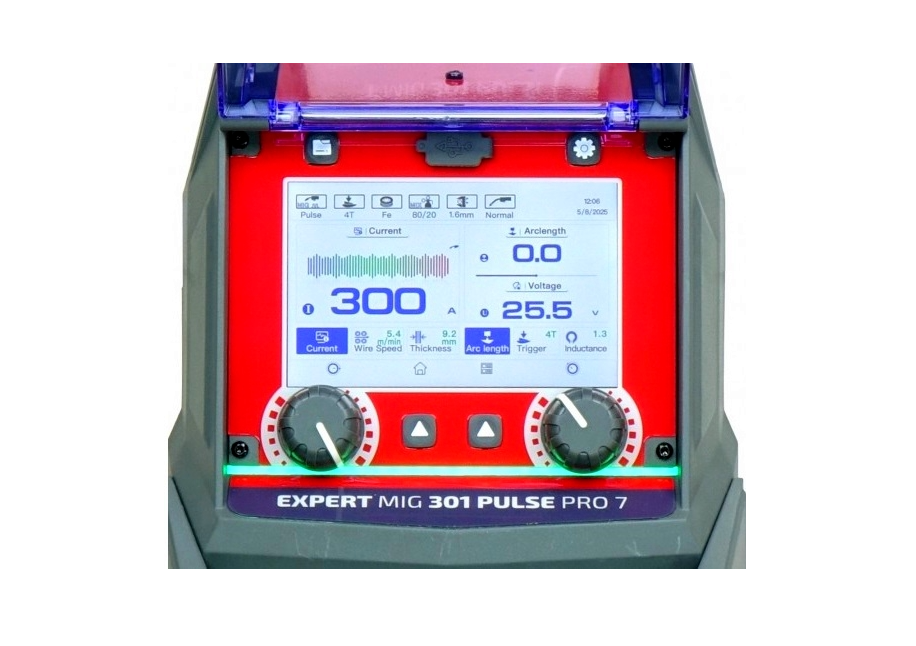
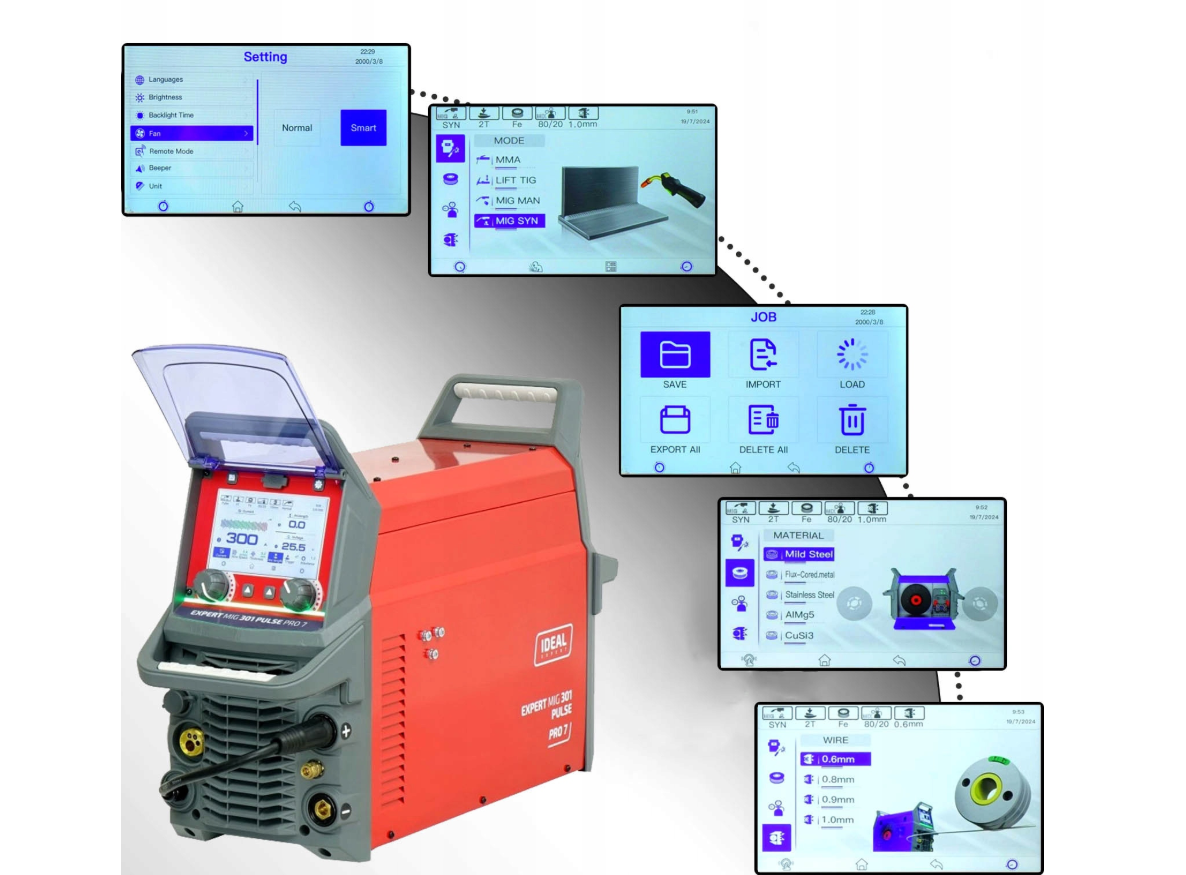
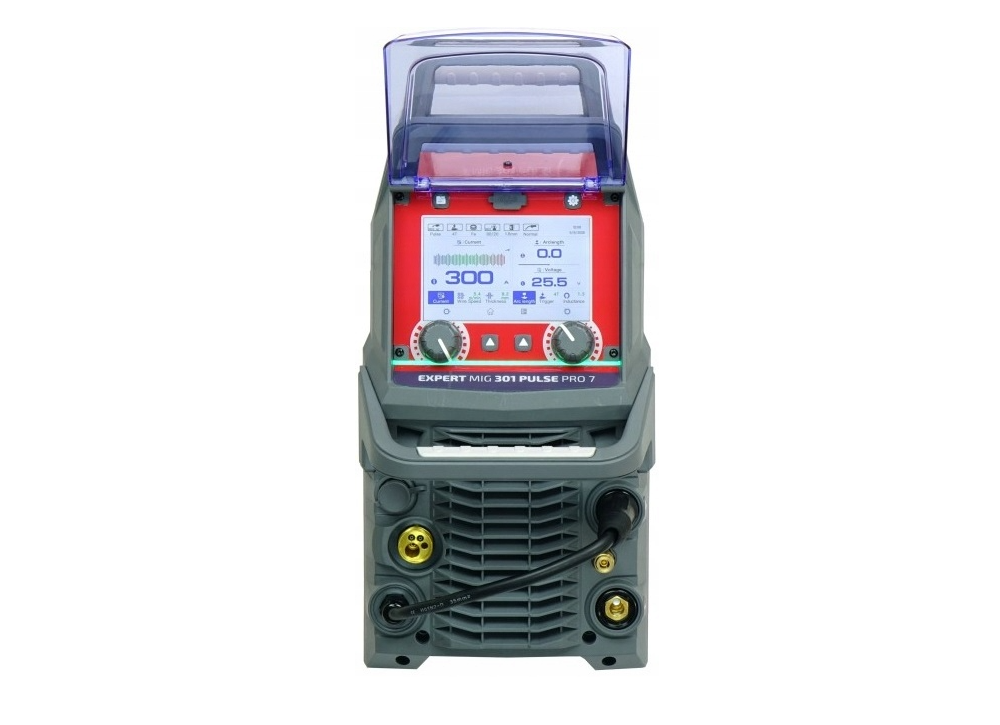
PANEL STEROWANIA
IDEAL EXPERT MIG 301 PULSE Pro7 LCD posiada czytelny i łatwy w obsłudze panel funkcyjny, który posiada m.in.:
- Przycisk JOB - Klawisz z ikonką folderu. Pojedyncze wciśnięcie otwiera pulpit JOB urządzenia.
- Gniazdo USB - Umożliwia zapisanie/wczytanie programów spawalniczych z zewnętrznego nośnika.
- Przycisk SETTING - Klawisz z piktogramem zębatki. Pojedyncze wciśnięcie otwiera pulpit ustawień urządzenia.
- Wyświetlacz LCD - Dotykowy ekran pokazujący wszystkie parametry oraz funkcje urządzenia.
- Potencjometr lewy (LP) - Odpowiada za regulacje części funkcji/parametrów. Umożliwia ruch lewo/prawo oraz wciśnięcie.
- Przycisk funkcyjny lewy (LK) - Wciśnięcie przycisku powoduje uruchomienie menu wyboru metody spawania lub powrotu do głównej planszy, wcześniej wybranej metody.
- Przycisk funkcyjny prawy (PK) - Wciśnięcie przycisku powoduje uruchomienie menu funkcji dodatkowych lub powrotu do głównej planszy, wcześniej wybranej metody
- Potencjometr prawy (PP) - Odpowiada za regulacje części funkcji/parametrów. Umożliwia ruch lewo/prawo oraz wciśnięcie.
WYŚWIETLACZ
IDEAL EXPERT MIG 301 PULSE Pro7 LCD posiada 7-calowy, dotykowy wyświetlacz LCD coczyni urządzenie bardzo łatwym w użyciu. Wyświetlacz posiada m.in.:
- Pulpit ustawień SETTING,
- Pulpit wyboru metody spawania,
- Pulpit JOB,
- Pulpit MIG MAN/MIG SYN/MMA/TIG LIFT,
- Pulpit dodatkowych funkcji do każdej metody spawania.
ZALETY I FUNKCJE
REGULACJA INDUKCYJNOŚCI - funkcja przydatna jest podczas spawania metodą MIG/MAG cienkich elementów, zapobiegając ich przepaleniu oraz lutospawania elementów ocynkowanych. Zmiana wartości indukcyjności wpływa również na zmniejszenie ilości odprysków spawalniczych podczas spawania w osłonie CO2. Dzięki regulacji indukcyjności spawarka nadaje się do lutospawania. W zależności od modelu spawarki regulacja jest automatyczna lub można ją dostosować manualnie.
TRYB MANUALNY - możliwość ręcznego ustawienia spawarki oraz dokonania korekty ustawień synergicznych (większość obecnie dostępnych na Polskim rynku spawarek synergicznych nie posiada trybu w pełni manualnego, a tym samym nie można ręcznie ustawić m.in prędkości podawania drutu, która nie zawsze w synergii jest odpowiednio dopasowana do naszych potrzeb).
SYNERGIA - to bardzo pomocna funkcja dostępna w profesjonalnych urządzeniach spawalniczych klasy PREMIUM. Dzięki ustawieniu odpowiedniego programu, bądź wprowadzeniu parametrów urządzenie samodzielnie dobierze większość ustawień spawania, takich jak prędkość podawania drutu czy odpowiednie napięcie, zgodnie z zaprogramowanymi danymi.
DUAL PULS - zapewnia lepszy transfer spoiwa w spawany materiał, co zasadniczo poprawia kontrolę nad procesem spawania oraz jakość samej spoiny. Umożliwia pracę we wszystkich pozycjach i jest szczególnie przydatna dla pozycji wymuszonych. Zapewnia mniejszy wpływ ciepła, sprawdza się w przypadku cieńszych materiałów czy też tych o podwyższonej przewodności cieplnej jak np. stopy aluminium. Redukuje ilość odprysków. Najbardziej zaawansowana metoda spawania, w której impulsy prądowe występują w dwóch zakresach, dzięki czemu uzyskujemy optymalną estetykę lica spoiny, tzw. efekt łuski.
PULS - spawanie prądem pulsującym, w którym na przemian stosowane jest wysokie i niskie natężenie prądu. Zmniejsza to ogólny dopływ ciepła i rozprysk, zapewniając jednocześnie większą odporność na brak wtopienia. Metodą tą można spawać zarówno metale o wysokiej przewodności cieplnej, jak i cieńsze metale bez ich spalania. Dodatkowo, można uzyskać węższe i bardziej penetrujące spoiny na grubszych metalach.
SPAWANIE PUNKTOWE - Polega na wykonaniu na niewielkim obszarze łączenia materiałów o małej grubości. Najczęściej przeprowadza się spawanie punktowe blach. Zabieg ten określa się również jako spawanie jednostronne.
LUTOSPAWANIE - to metoda, która w dość dużym stopniu przypomina spawanie metodą MIG/MAG, jednak dostarczana w tym przypadku energia jest o wiele mniejsza. To powoduje, że lutospawanie wykorzystuje się do łączenia cienkich blach pokrytych warstwą cynku. Opisywana metoda to proces spajania, w czasie którego dochodzi do stopienia lutu, a nie materiału, z którym pracujemy.
POST GAZ - regulacja czasu wypływu gazu po wygaszeniu łuku spawalniczego. Jest to funkcja pomocna w celu osłonięcia jeziorka spawalniczego. Brak dodatkowej osłony gazowej może skutkować utlenianiem się spoiny.
PRE GAZ - wypływ gazu przed zajarzeniem łuku. Zabezpiecza jeziorko przed szkodliwym działaniem powietrza atmosferycznego. Regulacja wyrażona w sekundach.
DWUTAKT 2T - wciśnięcie przycisku inicjuje wypływ gazu i prąd spawania, zwolnienie przycisku wyłącza prąd spawania i wypływ gazu.
CZTEROTAKT 4T - wciśniecie i zwolnienie przycisku uchwytu inicjuje wypływ gazu i prąd spawania, ponowne wciśnięcie i zwolnienie przycisku wyłącza prąd spawania i wypływ gazu.
S2T - specjalny dwutakt z hot startem i prądem końcowym.
S4T - specjalny czterotakt z hot startem i prądem końcowym.
HOT START - ułatwia zapłon elektrody poprzez dostarczenie większego prądu spawania przy każdym zajarzeniu łuku.
ARC FORCE - to funkcja ułatwiająca przenoszenie kropli roztopionej elektrody na spawany materiał, zapobiegając wygaszeniu łuku podczas zetknięcia kropli elektrody z jeziorkiem spawalniczym.
VRD - to system redukcji napięcia, którego zadaniem jest wyłączenie zasilania w ciągu kilku milisekund po skończeniu spawania. Funkcja ta odpowiada także za redukcję napięcia na elektrodzie otulonej do bezpiecznego poziomu.
SLOW FEED - regulacja prędkości dojazdowej drutu, umożliwia stabilne zajarzenie szczególnie w przypadkach dużej prędkości podawania drutu. Ogranicza ryzyko pojawienia się wad spawalniczych na początku spoiny do minimum.
BURN BACK - możliwa jest regulacja czasu, przez który napięcie na wyjściu urządzenia jeszcze występuje po zatrzymaniu podawania drutu. Funkcja ta zapobiega utknięciu drutu spawalniczego w materiale spawanym oraz przygotowuje koniec drutu do następnego zajarzenia łuku. Wyższe wartości funkcji powodują upalanie drutu bliżej końcówki prądowej.
TECHNOLOGIA INWERTOROWA IGBT - to nowoczesna technologia oparta na tranzystorach bipolarnych z izolowaną bramką. Łączy w sobie łatwość sterowania tranzystorów polowych z wysokim napięciem przebicia i szybkością przełączania tranzystorów bipolarnych. Zastosowanie technologii IGBT ma wpływ na znaczne wydłużenie niezawodnej pracy urządzeń spawalniczych.
PRACA W PRZEMYŚLE - dzięki wysokiej jakości wykonania i wielofunkcyjności urządzenie może być stosowane w pracach profesjonalnych i hobbystycznych.
PANEL STEROWANIA - spawarka jest wyposażona w prosty w obsłudze panel sterujący oraz wyświetlacz, dzięki czemu może być użytkowana nawet przez amatorów.
Spawarka posiada również dodatkowe funkcje takie jak: wybór języka, tryb pracy wentylatora, zapis programu.
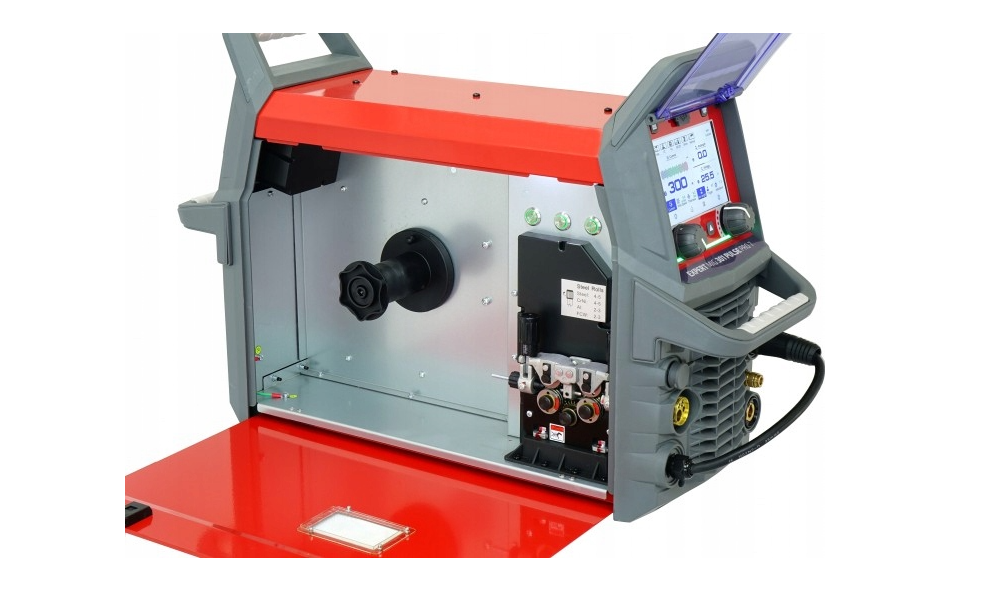
WYDAJNA PRACA DZIĘKI PROFESJONALNEMU PODAJNIKOWI DRUTU
Spawarka została wyposażona w solidny podajnik drutu, który gwarantuje stabilność i ciągłość pracy urządzenia.
Podajnik 4x4 umożliwia precyzyjny wysuw drutu spawalniczego wykluczając jego poślizg.
Podajnik posiada pokrętło szybkiej wymiany drutu jak i rolki podającej drut.
Wewnątrz komory podajnika znajdują się również przyciski funkcyjne (od lewej):
- Włączenie/wyłączenie oświetlenia,
- Sprawdzenie gazu,
- Sprawdzenie podawania drutu.
Urządzenie wyposażone jest w zabezpieczenie przeciw przeciążeniu, nad i podnapięciowe, do pracy z generatorem prądotwórczym (+/- 15%) co zwiększa jego niezawodność.
Urządzenie posiada układ chłodzenia wentylatorem co zdecydowanie zwiększa jego wydajność.
Układ chłodzenia wentylatorem - tryb NORMAL lub SMART (uruchamiany tylko w razie potrzeby) - ogranicza zanieczyszczenie wewnątrz urządzenia. DANE TECHNICZNE:
- Napięcie zasilania: 400V; 50-60Hz (3ph)
- Zabezpieczenie sieci zasilającej: C25
- Pobór mocy w stanie bezczynności [W]: 41
- Sprawność wew. urządzenia [%]: 84
- Częstotliwość [Hz]: 50/60
- Napięcie stanu jałowego: 14.7 V
PARAMETRY MIG:
- Prąd spawania MIG/MAG: 20 - 300 A
- Prąd spawania przy pracy 60%: 300 A
- Prąd spawania przy pracy 100%: 232 A
- Rozmiar szpuli drutu: 5-15 kg
- Podajnik drutu: 4x4
- Średnica drutu aluminiowego: 1.0-1.6 mm
- Średnica drutu do lutospawania: 1.0-1.6 mm
- Średnica drutu samoosłonowego: 1.0-1.6 mm
- Średnica drutu stalowego: 0.8-1.6 mm
- Średnica drutu ze stali nierdzewnej: 0.8-1.6 mm
PARAMETRY MMA I TIG LIFT:
- Prąd spawania: 10 - 300 A
- Prąd spawania przy pracy 60%: 300 A
- Prąd spawania przy pracy 100%: 232 A
- Średnica elektrody spawalniczej: 1.6-5.0 mm
POZOSTAŁE:
- Stopień ochrony: IP23S
- Chłodzenie: AF
- Waga urządzenia : 29.5 kg
- Klasa izolacji: H
KUPUJĄC U NAS OTRZYMASZ:
- Spawarka IDEAL EXPERT MIG 301 PULSE Pro7 LCD - 1 szt.
- Uchwyt spawalniczy MB36 z wkładem teflonowym - 3 m - 1 szt.
- Przewód masowy - 3 m - 1 szt.
- Przewód elektrodowy - 3 m - 1 szt.
- Wężyk z szybkozłączką
Nikt jeszcze nie napisał recenzji do tego produktu. Bądź pierwszy i napisz recenzję.
Tylko zarejestrowani klienci mogą pisać recenzje do produktów. Jeżeli posiadasz konto w naszym sklepie zaloguj się na nie, jeżeli nie załóż bezpłatne konto i napisz recenzję.

32mm 400V MOCNA PRZECINARKA PLAZMOWA PLAZMA 80A TRAFILUX HF PILOT +ESAB